



Teollisuusalalla,lasermoduulitovat keskeisiä työkaluja tehokkaaseen ja tarkkaan käsittelyyn. Niitä käytetään laajasti leikkaamiseen, hitsaamiseen, merkitsemiseen ja muihin prosesseihin, tuotannon tehokkuuden ja tuotteen laadun parantamiseen. Lääketieteellisellä alalla lasermoduuleista on tullut välttämättömiä työkaluja leikkaukseen, hoitoon ja kauneuteen, ja lääketieteellinen yhteisö tunnustaa niiden tarkkuuden ja ei-tunkeutumisen. Viestinnän alalla lasermoduulit tukevat nykyaikaisten viestintäverkkojen nopeaa toimintaa nopeuden siirron, suuren kapasiteetin ja vahvan interferenssin eduilla.

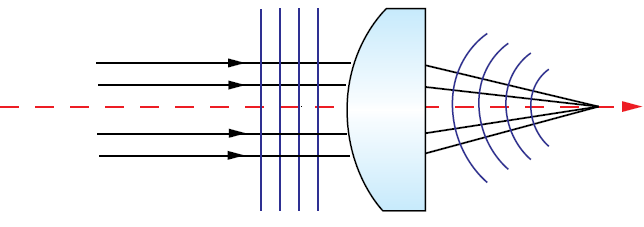
Laserkollimaatio liittyy suoraan lasermoduulin lähtöpalkin laatuun, mukaan lukien parametrit, kuten palkin rinnakkaisuus ja erottelukulma. Lasermoduulit, joilla on korkea kollimaatio, voivat tuottaa enemmän keskittyneitä ja vakaampia palkkeja parantaen siten prosessointitarkkuutta ja tehokkuutta. Samanaikaisesti laserkollimaatio määrittää myös lasermoduulin tarkennussuorituskyvyn. Lasermoduulit, joilla on korkea kollimaatio, voivat paremmin keskittyä palkkiin pienelle alueelle korkean tarkkaan käsittelyn ja mittauksen saavuttamiseksi.
Määritelmä laserkollimaatio
1
Laserkollimatiolla tarkoitetaan lasersäteiden kykyä ylläpitää rinnakkaisuutta ja suoraviivaista etenemistä etenemisen aikana. Lasersäteillä, joilla on korkea kollimaatio, ei ole melkein eroja, ja ne voivat ylläpitää pienen pisteen koon ja vakaan energian jakautumisen pitkillä etäisyyksillä.
2. kollimaation kvantitatiiviset indikaattorit
Erottelukulma: mittaa lasersäteiden eroavuutta. Mitä pienempi erokulma, sitä korkeampi kollimaatio.
Palkin halkaisijan muutos: Arvioi säteen halkaisijan muutoksen etenemisen aikana. Mitä pienempi muutos, sitä parempi kollimaatio.
Kollimaation vaikutus lasermoduulin suorituskykyyn
1. Säteen laatu
Kollimaatio vaikuttaa suoraan lasersäteiden tarkennuksen suorituskykyyn ja energian jakautumiseen. Lasersäteet, joilla on korkea kollimaatio, voivat saavuttaa pienemmät keskittyneet pisteet ja korkeamman energian tiheyden, parantaen prosessoinnin tarkkuutta ja tehokkuutta.
2. sovellusvaikutus
Laserprosessointi: Korkea kollimaatio varmistaa prosessien, kuten leikkaamisen, hitsauksen ja merkitsemisen, tarkkuuden ja johdonmukaisuuden.
Viestintä: Vapaa-tilan optisessa viestinnässä kollimaatio vaikuttaa signaalin lähetyksen stabiilisuuteen ja etäisyyteen.
Mittaus: Laserin tarkkuus ja paikannus riippuu valonsäteen kollimaatiosta. Korkea kollimaatio voi vähentää mittausvirheitä.
Avaintekijät, jotka vaikuttavat kollimaatioon lasermoduulien tuotannon aikana
Kello 1. Valonlähteen ominaisuudet
Palkinerotekulma: Valonlähteiden, kuten laseridiodien, säteen eroavaisuuden kulma on suora vaikutus lasermoduulien kollimaatioon. Pienempi säteenerotekulma tarkoittaa, että lasersäteen energia on keskittynyt ja suunta on parempi siirron aikana, mikä parantaa lasermoduulin kollimaatiota.
Aallonpituuden stabiilisuus: Laserin aallonpituuden stabiilisuus on myös tärkeä tekijä, joka vaikuttaa kollimaatioon. Pieni aallonpituuden muutos voi aiheuttaa lasersäteen etenemispolun siirtymisen, mikä vaikuttaa kollimaatioon. Siksi on tarpeen valita valonlähde, jolla on korkea aallonpituuden stabiilisuus tuotantoprosessin aikana, ja ylläpitää aallonpituuden stabiilisuutta tarkan lämpötilan hallinnan ja muiden keinojen avulla.
2. Optisen komponentin laatu
Käsittelytarkkuus: Optisten komponenttien, kuten linssien ja heijastimien prosessointitarkkuus, määrittää suoraan lasermoduulin kollimaation. Korkean tarkkuuden optiset komponentit voivat paremmin keskittyä ja kolloida lasersäteen ja vähentää säteen eroavuutta ja ajautumista. Tuotantoprosessissa tarvitaan edistyneitä prosessointitekniikkaa ja laitteita optisten komponenttien käsittelytarkkuuden varmistamiseksi.
Kokoonpanovirhe: Optisten komponenttien kokoonpanovirhe vaikuttaa myös lasermoduulin kollimaatioon. Jos optisten elementtien välinen suhteellinen sijainti ja kulmasuhde ovat epätarkkoja, lasersäde taiputetaan ja vääristyy lähetyksen aikana. Siksi optisten elementtien sijainti- ja kulmasuhdetta on valvottava tiukasti kokoonpanoprosessin aikana, ja tarkkoja kokoonpanotyökaluja ja tekniikoita on käytettävä kokoonpanovirheiden vähentämiseen.

3. Mekaaninen rakenteen suunnittelu
Jäykkyys: Moduulin kotelon jäykkyydellä on myös tärkeä vaikutus lasermoduulin kollimaatioon. Hyvä jäykkyyden kotelo voi vastustaa ulkoisen tärinän ja iskun vaikutusta, ylläpitää lasermoduulin sisäisen rakenteen stabiilisuutta ja vähentää siten lasersäteen ajautumista ja värinää. Suunnitteluprosessin aikana on tarpeen valita korkea lujuus materiaalit ja kohtuulliset rakennemuodot moduulin kotelon jäykkyyden parantamiseksi.
Lämpövakaus: Lasermoduuli tuottaa lämpöä toiminnan aikana. Jos kotelon lämpöstabiilisuus ei ole hyvä, sisäinen rakenne muodostuu lämpötilan muutosten vuoksi, mikä vaikuttaa lasersäteen kollimaatioon. Siksi suunnitteluprosessin aikana on otettava huomioon kotelon ja lämmön kompensointitoimenpiteiden lämmön hajoaminen ja lämpökompensaatiomittaukset lasermoduulin sisäisen rakenteen stabiilisuuden ylläpitämiseksi.
4 Ympäristötekijät
Lämpötila: Lämpötilan muutokset vaikuttavat lasermoduulin sisäisten materiaalien laajenemiseen ja supistumiseen, mikä vaikuttaa siten optisten elementtien sijaintiin ja kulmasuhteeseen ja lasersäteen etenemispolkuun. Tuotantoprosessin aikana tuotantoympäristöä on säädettävä lämpötilan hallitsemiseksi, ja lämpötilan kompensointia tekniikkaa käytetään vähentämään lämpötilan muutosten vaikutusta lasermoduulin kollimaatioon.
Kosteus: Korkea kosteusympäristö voi aiheuttaa ongelmia, kuten kondensoitumista tai homeen kasvua optisten komponenttien pinnalla, vaikuttavat optisten komponenttien läpäisyyn ja heijastavuuteen vähentäen siten lasermoduulin kollimaatiota. Siksi tuotantoprosessin aikana tuotantoympäristön kosteutta on valvottava, ja kosteudenkestävät toimenpiteet on toteutettava optisten komponenttien suojaamiseksi.
Pöly: Epäpuhtaudet, kuten pöly Tuotantoprosessin aikana tuotantoympäristön puhtautta on ylläpidettävä, ja pölynkestävät toimenpiteet on toteutettava epäpuhtauksien, kuten pölyn, saastumisen estämiseksi.

Tärkeimmät tekniset vaiheet laserkollimaation varmistamiseksi
1. Valonlähteen valinta ja optimointi
① Valitse laser diodi, jolla on pieni erokulma
TÄRKEÄÄ: Laseridiodin säteenerotekulmalla on suora vaikutus laserkollimaatioon. Laser -diodin valitseminen, jolla on pieni erokulma, on perusta laserkollimaation parantamiselle.
Mittaukset: Kun ostat laser diodeja, vertaa varovasti eri tuotteiden säteenerotparametreja ja valitse laseridiodeja, joissa on pienet erojakulmat. Samanaikaisesti kommunikoi toimittajien kanssa varmistaaksesi, että valitun laser diodin erokulma täyttää suunnitteluvaatimukset.
② Optimoi käyttövirta- ja lämpötilan hallinta
Tärkeys: Laser -diodin lähtöteho ja aallonpituuden stabiilisuus liittyvät läheisesti käyttövirtaan ja lämpötilaan. Optimoimalla käyttövirta- ja lämpötilanhallinta voidaan varmistaa, että laseridiodi tuottaa vakaan lasersäteen parantaen siten laserkollimaatiota.
Mittaa: Suunnittele kohtuullinen käyttöpiiri varmistaaksesi, että laseridiodi toimii vakiovirralla. Käytä samaan aikaan lämpötilanhallintatekniikkaa, kuten käyttämällä lämpötilanhallintapiiriä tai jäähdytyselementtiä, laser diodin käyttölämpötilan stabiloimiseksi sopivalla alueella. Reaaliaikaisella valvonnalla ja säätämällä käyttövirran ja lämpötilan, laseridiodin suorituskyky voidaan varmistaa edelleen olevan vakaa.
2. Optisen järjestelmän suunnittelu ja kokoonpano
① Käytä tarkkaan linssejä ja heijastimia
Tärkeys: Korkean tarkkuuden linssit ja heijastimet voivat paremmin keskittyä ja kolloida lasersäteen ja vähentää säteen eroavuutta ja ajautumista.
Mittaukset: Optisen järjestelmän suunnittelussa tulisi valita korkea läpäisevyys, hyvä taitekertoimen sovitus ja alhainen lämpölaajennuskerroin. Varmista samalla näiden optisten komponenttien käsittelytarkkuus ja pinnan laatu laserkollin vaatimusten täyttämiseksi.
② Varmista optisten komponenttien koaksiaalisuus ja rinnakkaisuus
Tärkeys: Optisten komponenttien välinen koaksiaalisuus ja rinnakkaisuus ovat ratkaisevan tärkeitä laserkollimaation kannalta. Jos optisten komponenttien välinen suhteellinen sijainti ja kulmasuhde ovat epätarkkoja, lasersäde taiputetaan ja vääristyy lähetyksen aikana.
Mittaukset: Kokoonpanoprosessin aikana tulisi käyttää tarkkoja kokoonpanotyökaluja ja tekniikoita, kuten optisten instrumenttien käyttäminen kalibrointiin ja paikannukseen optisten komponenttien välisen koaksiaalisuuden ja rinnakkaisuuden varmistamiseksi. Samanaikaisesti koottu optinen järjestelmä on tarkistettava ja säädettävä varmistaakseen, että se täyttää laserkollimaation vaatimukset.
③ Käytä automaattisia kokoonpanolaitteita
Tärkeys: Automaattiset kokoonpanolaitteet voivat vähentää inhimillisiä virheitä ja parantaa kokoonpanon tarkkuutta ja tehokkuutta.
Mittaukset: Tuotantoprosessin aikana tulisi ottaa käyttöön automatisoidut asennuslaitteet, kuten automatisoidut linssikokoonpanot, automatisoidut heijastimen säätökoneet jne. Nämä laitteet voidaan koota ja säätää esiasetettujen menettelyjen ja parametrien mukaisesti varmistaakseen, että optisten komponenttien sijainti ja kulmasuhde ovat tarkkoja.
3. Mekaanisen rakenteen optimointi
① Suunnittele moduulin kotelo, jolla on suuri jäykkyys ja hyvä lämpöstabiilisuus
Tärkeys: Moduulin kotelon jäykkyys ja lämpöstabiilisuus on tärkeä vaikutus laserkollimaatioon. Hyvä jäykkyyden kotelo voi vastustaa ulkoisen värähtelyn ja vaikutuksen vaikutusta ja ylläpitää lasermoduulin sisäisen rakenteen stabiilisuutta; Kotelo, jolla on hyvä lämpöstabiilisuus, voi vähentää lämpötilan muutosten vaikutusta lasermoduulin suorituskykyyn.
Mittaukset: Kun suunnitellaan moduulin koteloa, olisi valittava korkea lujuus materiaalit ja kohtuulliset rakennemuodot sen jäykkyyden ja lämpöstabiilisuuden parantamiseksi. Samanaikaisesti kotelolle suoritetaan simulaatiotestit, kuten äärellisten elementtien analyysi, jotta voidaan varmistaa, että se täyttää laserkollimaation vaatimukset.
② Vähennä ulkoisen tärinän ja lämpömuodon vaikutusta
Tärkeys: Ulkoinen värähtely ja lämmön muodonmuutos aiheuttaa muutoksia lasermoduulin sisäisessä rakenteessa, mikä vaikuttaa laserkollimaatioon.
Mittaukset: Tuotantoprosessin aikana on toteutettava iskun imeytymistä ja lämmöneristysmittauksia, kuten iskunvaimentimien ja lämmöneristysmateriaalien käyttö. Samanaikaisesti lasermoduuli testataan värähtelyn ja lämpömuodon suhteen havaitsemaan ja ratkaisemaan ajoissa.
4. Ympäristönvalvonta
① Tuotanto puhtaassa työpajassa
Tärkeys: Puhdas työpaja voi tarjota puhtaan tuotantoympäristön ja vähentää pölyn ja muiden epäpuhtauksien pilaantumista lasermoduuliin.
Toimenpiteet: Luo puhdas työpaja ja puhdas ja desinfioida se säännöllisesti. Ilmanpuhdistuslaitteet ja pölyn ehkäisytilat perustetaan työpajaan sen varmistamiseksi, että tuotantoympäristön puhtaus täyttää vaatimukset.
② Ohjauslämpötila ja kosteus
Tärkeys: Lämpötilan ja kosteuden muutokset vaikuttavat lasermoduulin suorituskykyyn ja kollimointiin. Hallitsemalla lämpötilaa ja kosteutta, lasermoduulin sisäisen rakenteen stabiilisuus voidaan ylläpitää.
Mittaukset: Aseta lämpötilan ja kosteudenhallintajärjestelmä tuotantopajassa, kuten käyttämällä ilmastointilaitteita, kostuttajia, ilmankuivaimia ja muita laitteita. Seuraa ja säädä lämpötilaa ja kosteutta reaaliajassa varmistaaksesi, että ne pysyvät asianmukaisella alueella.
③ Vältä pölyn pilaantumista
Tärkeys: Epäpuhtaudet, kuten pöly
Mittaukset: Tuotantoprosessin aikana pölyntorjuntatoimenpiteitä tulisi toteuttaa, kuten pölykorkkien käyttäminen ja pölykankaiden käyttäminen. Puhdista ja tarkista tuotantoympäristö säännöllisesti pölyn pilaantumisongelmien havaitsemiseksi ja ratkaisemiseksi.
Laserkollimaation havaitseminen ja kalibrointimenetelmä
Kello 1. Tunnistuslaitteet
① Lasersäteen analysaattori
Periaate
Palkkianalysaattori vastaanottaa lasersäteen ja analysoi lasersäteen useita parametreja, kuten spot -kokoa, energian jakautumista, divergenssikulmaa jne., Laserin kollimaation arvioimiseksi. Se käyttää optisia antureita ja kuvankäsittelyalgoritmeja lasersäteen asiaankuuluvien tietojen muuntamiseen visuaaliseksi tietoksi tai kuviin helppoa analysointia ja arviointia varten.
Soveltaminen
Tunnistusprosessin aikana lasermoduulin lähettämä lasersäte säteilytetään säteen analysaattorin vastaanottavaan osaan. Palkkianalysaattori voi mitata lasersäteen spot -halkaisijan ja energian jakautumisen tarkasti. Jos spot -muoto on säännöllinen, energianjakauma on tasainen ja spot -halkaisija on odotetulla alueella, se tarkoittaa, että laserkollimaatio on hyvä; Sitä vastoin, jos spot -muoto on epäsäännöllinen, energianjakauma on epätasaista tai spot -halkaisija ylittää odotetun alueen, voi olla kollimaatioongelma.

② Laserkollimaattori
Periaate
Collimaattori toimii optisen itsekallin tai laserhäiriöiden periaatteen perusteella. Optinen itsekallimation kollimaattori tuottaa vertailuvaloa sisäisen optisen järjestelmän kautta, vertaa sitä mitattuun lasersäteeseen ja määrittää lasersäteen kollimaation mittaamalla poikkeama näiden kahden välillä. Laser -interferometrin kollimaattori käyttää laserhäiriöilmiötä lasersäteen vaihemuutoksen mittaamiseen etenemisen aikana määrittäen siten lasersäteen kollimaation.
Soveltaminen
Kun käytät kollimaattoria, aseta se tietylle etäisyydelle lasermoduulista siten, että lasersäde kulkee kollimaattorin mittausalueen läpi. Optinen järjestelmä tai häiriöjärjestelmä kollimaattorin sisällä mittaa ja analysoi lasersädettä. Lukemalla kollimaattorin osoitus- tai lähtötiedot, lasersäteen kollimaatio voidaan saada. Jos indikaatio on määritellyllä alueella, se tarkoittaa, että laserkollimaatio täyttää vaatimukset; Jos indikaatio ylittää alueen, sitä on säädettävä.
③ Laser -interferometri
Periaate
Interferometri käyttää lasersäteen aaltofreassivirheen laserhäiriöiden häiriöominaisuuksia arvioimalla laserin kollimaation. Kun kaksi tai useampia koherentteja valonsäteet ovat päällekkäin, muodostetaan häiriöiden reunat. Jos lasersäteen aaltorintama on ihanteellinen tason aalto, häiriöiden reunat ovat tasaiset ja yhdensuuntaiset; Jos lasersäteen aaltorintama on vääristynyt, häiriöiden reunat taivutetaan tai muodonmuutos. Analysoimalla häiriöiden muotojen muotoa ja jakautumista voidaan saada lasersäteen aaltovirhe, ja sitten laserin kollimaatio voidaan arvioida.
Soveltaminen
Aseta interferometri sopivaan asentoon niin, että se on vuorovaikutuksessa lasermoduulin lähettämän lasersäteen kanssa. Interferometri tuottaa häiriöiden reunat, ja näiden reunojen muoto ja jakauma heijastavat lasersäteen aaltofrorttia. Tarkkailemalla ja analysoimalla häiriöiden reunoja, lasersäteen kollimaatio voidaan ymmärtää. Jos häiriöiden reunat ovat taipuneet, kierrettyjä tai epäsäännöllisesti muuttuneita, se tarkoittaa, että lasersäteen aallonrintamavirhe on ja kollimaatiota on edelleen säädettävä.

2. Tunnistusmenetelmä
① Palkineroteronkulman mittaus
Periaate
Palkineroteräyskulma on yksi tärkeimmistä indikaattoreista laserin kollimaation mittaamiseksi. Mittaamalla lasersäteen pistikoko eri etenemisetäisyyksillä, säteenerotekulma lasketaan tietyn geometrisen suhteen mukaisesti. Yleisesti ottaen, mitä pienempi säteeneroteräyskulma, sitä suurempi laserin kollimaatio.
Toimintamenetelmä
Aseta pisteen vastaanottolaite tietylle sijainnille (kuten 1 metri, 2 metriä jne.) Lasermoduulista ja mittaa lasersäteen spot -halkaisija siinä asennossa. Toista sitten spot -halkaisijan mittaus eri etäisyyksillä. Mitatun spot -halkaisijan ja etenemisetäisyyden mukaan käytä matemaattista kaavaa säteenerottelukulman laskemiseen. Esimerkiksi diverenssikulma θ voidaan laskea kaavalla θ≈ (d 2 - d1) / l, missä D1 ja D2 ovat spot -halkaisijat eri asentoissa ja L on kahden mittausasennon välinen etäisyys. Jos laskettu divergenssikulma on määritellyssä alueella, se tarkoittaa, että laserkollimaatio täyttää vaatimukset; Jos se ylittää alueen, sitä on säädettävä.
② Spot -analyysi
Periaate
Laserin spot -muoto sisältää tietoja laserkollimaatiosta. Ihanteellisen laserpisteen tulisi olla pyöreä tai elliptinen, ja energianjakauman tulisi olla tasainen. Jos spot -muoto on vääristynyt, kuten epäsäännölliset muodot tai epätasainen energianjakauma, se voi tarkoittaa, että laserin etenemissuunnan etenemissuunnassa on ongelma, mikä johtaa kollimaation vähentymiseen.
Toimintamenetelmä
Käytä laitetta, kuten spot -analysaattoria tai CCD -kameraa laserin spot -kuvan kaappaamiseen. Kaapattu spot -kuva siirretään tietokoneelle, ja paikka analysoidaan erityiskuvankäsittelyohjelmistolla. Analyysi sisältää pisteen, energian jakautumisen, painopisteaseman muodon jne. Laserin kollimaatiota arvioidaan vertaamalla todellisen pisteen ominaisuuksia ihanteellisella paikalla. Jos spot -muoto on lähellä ihanteellista muotoa, energianjakauma on tasainen ja painopiste on vakaa, se tarkoittaa, että kollimaatio on hyvä; Jos spot -muoto on epänormaalia, energianjakauma on epätasainen tai painopiste on siirtymä, kollimaatio voi olla ongelmallinen.
③ Häiriöiden mittaus
Periaate
Kollimaatio arvioidaan mittaamalla lasersäteen aaltovirhe interferometrillä. Kun lasersäde kulkee interferometrin läpi, interferometrin sisällä muodostuu häiriöiden reunat. Jos lasersäteen aaltorintama on ihanteellinen tason aalto, häiriöiden reunat ovat tasaiset ja yhdensuuntaiset; Jos lasersäteen aaltorintama on vääristynyt, häiriöiden reunat taivutetaan tai muodonmuutos. Analysoimalla häiriöiden muotojen muotoa ja jakautumista voidaan saada lasersäteen aaltovirhe, ja sitten laserin kollimaatio voidaan arvioida.
Toimintamenetelmä
Aseta interferometri sopivaan asentoon ja säädä interferometri kohdistaaksesi sen oikein lasersäteen kanssa. Käynnistä lasermoduuli ja interferometri ja tarkkaile häiriöiden reunoja. Jos häiriöiden reunat ovat tasaiset, yhdensuuntaiset suorat viivat tai käyrät, se tarkoittaa, että lasersäteen aaltofreassivirhe on pieni ja kollimaatio on korkea; Jos häiriöiden reunat ovat taivutettuja, kierrettyjä tai muuten epäsäännöllisiä, se tarkoittaa, että lasersäteen on suuri aaltofreassi ja kollimaatio on säädettävä edelleen.
3. Kalibrointimenetelmä
① Säädä optisen elementin sijainti ja kulma
Periaate
Optisen elementin sijainti ja kulma on tärkeä vaikutus laserin kollimaatioon. Säätämällä tarkasti optisen elementin sijaintia ja kulmaa, lasersäteen etenemissuuntaa ja tarkennusvaikutusta voidaan muuttaa, siten palkin kollimaation optimoimiseksi.
Toimintamenetelmä
Ensinnäkin on tarpeen määrittää mukautettava optiset elementit, kuten linssit, heijastimet jne. Käytä tarkkuuden säätömekanismeja, kuten hienosäätöruuveja, säätökiinnikkeitä jne., Optisten elementtien yksityiskohtaisten säädösten tekemiseksi. Säätöprosessin aikana havaitsemislaitteiden palautetiedot voidaan yhdistää seuraamaan laserkollimaation muutoksia reaaliajassa. Esimerkiksi, jos havaitseminen toteaa, että lasersäde poikkeaa ihanteellisesta suunnasta oikealle, linssin tai heijastimen vaaka -asento voidaan säätää lasersäteen siirtämiseksi vasemmalle korjauksen tarkoituksen saavuttamiseksi. Kun säätö on saatu päätökseen, käytä havaitsemislaitteita uudelleen todentamiseen varmistaaksesi, että kollimaatio täyttää vaatimukset.
② Käytä automaattista kalibrointijärjestelmää
Periaate
Automaattinen kalibrointijärjestelmä käyttää edistynyttä anturitekniikkaa, elektronisia ohjausjärjestelmiä ja algoritmeja laserin kollimaatiopoikkeaman automaattisesti ja säätää optisten komponenttien sijaintia ja kulmaa automaattisesti esiasetetun ohjelman mukaisesti nopean ja tarkan kalibroinnin saavuttamiseksi.
Toimintamenetelmä
Määritä automaattisen kalibrointijärjestelmän asiaankuuluvat parametrit, kuten kalibrointialue, herkkyys, kalibrointinopeus jne. Automaattisen kalibrointijärjestelmän käynnistämisen jälkeen järjestelmä havaitsee ja analysoi automaattisesti lasermoduulin. Jos havaitaan, että kollimaation poikkeama ylittää asetetun alueen, järjestelmä käynnistää säätömekanismin automaattisesti optisen komponentin sijainnin ja kulman säätämiseksi. Säätöprosessin aikana järjestelmä seuraa kollimaation muutoksia reaaliajassa, kunnes kollimaatio täyttää ennalta määrätyt vaatimukset. Automaattisen kalibrointijärjestelmän käyttäminen voi parantaa kalibroinnin tehokkuutta ja tarkkuutta ja vähentää ihmisten tekijöiden vaikutusta kalibrointituloksiin.
Lyhyesti sanottuna, laserkollimaatio on keskeinen indikaattori lasermoduulien suorituskyvyn mittaamiseksi, ja sen optimointiin sisältyy valonlähteet, optiset järjestelmät, mekaaniset rakenteet jne. Materiaalitieteen edistymisen myötä, valmistusprosessit ja älykäs ohjaustekniikka, laserkollimaation hallinta on tarkemmin ja tehokkaampi, mikä edistää laaja -alaisten leveysmoduulien leveä leveä -sovelluksen leveyttä.
Yhteystiedot:
Jos sinulla on ideoita, puhu rohkeasti meille. Riippumatta siitä, missä asiakkaamme ovat ja mitkä ovat vaatimuksemme, noudatamme tavoitteemme tarjotaksemme asiakkaillemme korkealaatuisia, alhaisia hintoja ja parasta palvelua.
 Email:info@loshield.com
 Puh: 0086-18092277517
 Faksi: 86-29-81323155
 WeChat: 0086-18092277517


